Por cortesía de Gas Servei
1. INTRODUCCIÓN
La necesidad de reducir el impacto ambiental de los gases refrigerantes ha impulsado el desarrollo de nuevas alternativas con bajo potencial de calentamiento global (GWP), que además sean seguras, eficientes y compatibles con equipos existentes, y que permiten extender su vida útil. En este contexto, el refrigerante RS-20 (R-480A) se presenta como una solución de sustitución directa para sistemas originalmente diseñados para R-134a, ofreciendo ventajas significativas en términos de sostenibilidad y eficiencia operativa.
Este documento técnico describe un caso real de reconversión de una instalación de secado industrial que, tras haber opera- do con R-22 y posteriormente con RS-45 y RS-70 (R-453A), fue migrada con éxito a RS-20. Se detallan las condiciones de funcionamiento antes y después del cambio, así como los ajustes realizados, especialmente en el sistema de expansión y el recalentamiento. Además, se profundiza en el comportamiento específico del RS-20 en la zona de evaporación, consideran- do su composición zeotrópica y la presencia de CO2 en la mezcla.
El objetivo es ofrecer una visión técnica y aplicada que sirva de referencia para profesionales del sector interesados en soluciones de retrofit eficientes, sostenibles y alineadas con la normativa F-Gas.
EL CASO DE ÉXITO
En el mes de abril de 2025 se llevó a cabo una reconversión a RS-20 (R-480A) en uno de los secaderos de jamones de la planta de la empresa Industrias Cárnicas Peñafría S.L. ubicada en la calle Sevilla, número 12 en el P.I. Nuestra señora de los ángeles de Palencia.
La empresa responsable del mantenimiento de las instalaciones frigoríficas y de la reconversión que se expone a continuación es IMTER PROCESOS TÉRMICOS S.L., propiedad del Sr. Julio Domínguez.
La instalación en cuestión lleva más de 25 años en servicio y funcionaba originalmente con R-22, luego fue sustituido por RS-45, años más tarde a RS-70, y con el objetivo de utilizar un refrigerante más duradero y económico, el cliente quería probar el nuevo RS-20 válido para el rango de temperaturas de la instalación.
El RS-20 es una mezcla de gases refrigerantes HFC+HFO, zeotrópica, no inflamable, con ODP = 0, y potencial de calentamiento atmos- férico (PCG) muy bajo de 291, diseñado como alternativa al R-134a, R-450A, R-513A en aplicaciones de temperaturas medias/altas. Gracias a su bajo PCG, su uso es válido hasta 2050 según la última revisión de la F-GAS.
2. LA INSTALACIÓN
El secadero dispone de los típicos modos de funcionamiento para asegurar el control de la temperatura y la humedad. La instalación contaba de los siguientes elementos:
- Compresor DWM COPELAND modelo D4DJ3-300X- AWM/D
- Condensador ERSAIRE
- Unidad de tratamiento de aire (UTA), que cuenta con:
- Batería de frío
- Batería de calor
- Ventilador centrífugo
- Bandeja de recogida de condensados
- Sistema de expansión:
– Válvula de expansión electrónica ALCO CONTROLS modelo EX6-I21
La instalación, originalmente diseñada para funcionar con R-22, y reconvertida en dos ocasiones a sustitutos del R-22, siendo el último el RS-70 (R-453A), conservaba todavía lubricante mineral gracias a la compatibilidad del RS-70 con aceites minerales y POE.
Se realizaron algunas mejoras, entre ellas la sustitución de la válvula de expansión termostática por una electrónica. La UTA, el recipiente de líquido y el compresor se mantuvieron sin cambios.
La carga de refrigerante en la instalación es de aproximadamente 75 kg.
3. TOMA DE DATOS
La instalación se encontraba en funcionamiento, por lo que inmediatamente se procedió a la toma de datos de la temperatu- ra en el interior la cámara de secado, la temperatura ambiente exterior, así como distintos parámetros de funcionamiento de la instalación. Los datos recopilados fueron los siguientes:
| Punto de control | Día | Hora | Temperatura |
| Temperatura de la cámara de secado | 9 de abril de 2025 | 15:25 – 17:15 | 2-4 ºC |
| Temperatura exterior | 9 de abril de 2025 | 13:45 | 16 ºC |
| Punto de control | Dato | Punto de control | Dato |
| Descarga del compresor (1) | 64,1 ºC | Entrada de líquido evaporador (4) | 33,8 ºC |
| Entrada condensador (2) | 62,5 ºC | Temperatura de evaporación (5) | -5,5 ºC |
| Salida condensador (4) | 35,6 ºC | Temperatura a la aspiración (7) | 8,5 ºC |
| Presiones absolutas alta/baja | 17,8 bar / 3,5 bar | Recalentamiento total | 14 K |
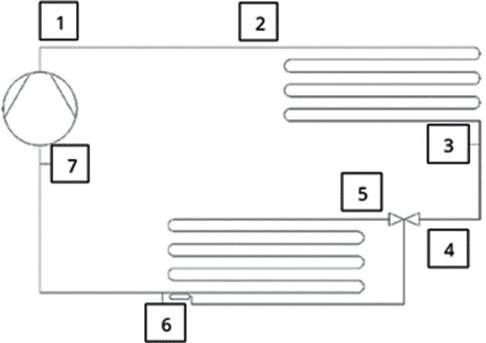
Nota: El esquema mostrado tiene como objeto ilustrar los puntos de toma de datos, y por tanto, no se corresponde con el esquema real de la instalación del caso que se presenta.
4. LA SUSTITUCIÓN DEL GAS
Se utilizó el equipamiento habitual: máquina de recuperación, botellas de recuperación, bomba de vacío, báscula, puente de manómetros, recipiente para el aceite, etc.
- Recuperación del refrigerante: 72,52 kg.
- Retirada del aceite mineral: 6,5 L.
- Carga de aceite POE: 6,5 L.
- Comprobación de juntas y cierres.
- Sustitución del filtro y vacío hasta 50 mbar.
- Carga inicial de RS-20 en fase líquida hasta igualar presiones.
- Carga operativa de RS-20: 75 kg.
- Control visual y ajuste del recalentamiento
5. EL AJUSTE DE LA INSTALACIÓN
5.1 La configuración de la EEV (Válvula de expansión electrónica)
Se utilizó el R-134a como referencia para la programación de la EEV, dada su similitud con el RS-20. La consigna de reca- lentamiento se ajustó hasta alcanzar un valor de aproximadamente 14 K.
| Punto de control | Dato | Punto de control | Dato |
| Descarga del compresor (1) | 64,2 ºC | Entrada de líquido evaporador (4) | 31,6 ºC |
| Entrada condensador (2) | 62,9 ºC | Temperatura de evaporación (5) | -7 ºC |
| Salida condensador (3) | 35,2 ºC | Temperatura a la aspiración (7) | 5,8 ºC |
| Presiones absolutas alta/baja | 12,6 bar / 1,9 bar | Recalentamiento total | 13 K |
6. COMPARATIVA DE DATOS
| Punto de control | RS-70 (R-453A) Datos obtenidos | RS-20 (R-480A) Datos obtenidos |
| Presiones absolutas alta/baja | 17,8 bar / 3,5 bar | 12,6 bar / 1,9 bar |
| Descarga del compresor (1) | 64,1 ºC | 60,4 ºC |
| Recalentamiento en la descarga del compresor | 21,7 K | 23,2 K |
| Entrada condensador (2) | 62,5 ºC | 58,7 ºC |
| Salida condensador (3) | 35,6 ºC | 35,2 ºC |
| Presiones absolutas alta/baja | 17,5 bar / 3,5 bar | 9,08 bar / 1,9 bar |
| Entrada de líquido evaporador (4) | 33,8 ºC | 31,6 ºC |
| Temperatura de evaporación (5) | -5,5 ºC | -7 ºC |
| Temperatura a la aspiración (7) | 8,5 ºC | 5,8 ºC |
| Recalentamiento total | 14 K | 13 K |
| Subenfriamiento total | 9,4 K | 18 K |
7. EL AJUSTE DEL RECALENTAMIENTO EN INSTALACIONES CON REFRIGERANTES QUE CONTIENEN CO2 EN SU COMPOSICIÓN
7.1 Consideraciones previas
La evaporación y el ajuste del recalentamiento útil son los aspectos más complejos y sensibles del sistema, especialmente con refrigerantes con glide pero más aún en mezclas que contienen CO? en su composición.
SHTOTAL = SHÚTIL + SHLÍNEA SUCCIÓN
- SHÚTIL: Se produce en el evaporador y es clave para el ajuste. Recomendado entre 5K y 8K.
- SHLÍNEA SUCCIÓN: Se produce entre la salida del evaporador y la entrada al compresor. Valores aceptables entre 2K y 4K, siempre garantizando ausencia de retorno de líquido.
7.2 Cáculo del recalentamiento
Recalentamiento útil (SHÚTIL)
- T2e: Temperatura medida en la salida del evaporador.
- T1: Temperatura de saturación correspondiente a la presión de aspiración (según punto de rocío).
SHÚTIL = T2e – T1
Recalentamiento total (SHTOTAL)
- T2c: Temperatura medida en la entrada del compresor.
- T1: Temperatura de saturación correspondiente a la presión de aspiración (según punto de rocío).
SHTOTAL = T2c – T1
Recalentamiento en la línea de succión (SHLÍNEA SUCCIÓN)
SHLÍNEA SUCCIÓN = SHTOTAL – SHÚTIL
Estas consideraciones toman especial relevancia cuando se utilizan refrigerantes como el RS-20, que contienen CO2 en su composición y que presentan un comportamiento complejo. La zona más crítica desde el punto de vista técnico y operativo suele ser la evaporación y el recalentamiento.
8 CONCLUSIONES
La reconversión de la instalación a RS-20 ha demostrado ser técnica y operativamente viable, permitiendo:
- Mejorar la eficiencia energética al reducir presiones de trabajo y mejorar el subenfriamiento, sin comprometer el rendimiento térmico del sistema.
- Reducir costes de refrigerante, gracias al bajo precio del refrigerante así como el de su impuesto de gases fluorados en España, en comparación a la mayoría de soluciones A1 del mercado.
- Utilizar una solución válida hasta 2050 según la última revisión de la F-GAS.
- Ajustes del equipo: el aspecto más delicado del ajuste ha sido el control del recalentamiento útil, especialmente relevante por el comportamiento particular de los refrigerantes como el RS-20. Una gestión adecuada del recalentamiento garantiza tanto la eficiencia como la seguridad del compresor, previniendo el retorno de líquido y reduciendo las temperaturas de descarga.
Aunque la temperatura de descarga del compresor es un indicador útil, no debe considerarse el parámetro de ajuste más complejo. La zona de evaporación y el recalentamiento son los factores más sensibles del sistema, especialmente en instalaciones con mezclas zeotrópicas. Un ajuste preciso en esta zona tiene un impacto directo y crítico sobre el rendimiento general del sistema.
Por tanto, el éxito de la intervención ha radicado en una correcta gestión del recalentamiento útil, una programación adecuada de la válvula de expansión electrónica y un control preciso del glide, lo que refuerza la idoneidad del RS-20 como solución de futuro en instalaciones existentes.
9. LAS CLAVES
Solución alineada con F-Gas

El RS-20, mezcla HFC+HFO, no inflamable y con ODP = 0, ofrece una alternativa sostenible al R-134a, cumpliendo con las exigencias actuales en materia de refrigerantes de bajo impacto climático.
Viabilidad técnica

Este caso demuestra la viabilidad técnica y medioambiental del RS-20 como refrigerante de nueva generación en sistemas existentes con mínimos ajustes.
La opinión del instalador

Julio Domínguez, propietario y gerente de IMTER PROCESOS TÉRMICOS: «Con esta reconversión a RS-20, no solo hemos conseguido mantener el rendimiento de la instalación, sino que además hemos asegurado una solución eficiente, estable, segura y con garantías de futuro para nuestro cliente.»