

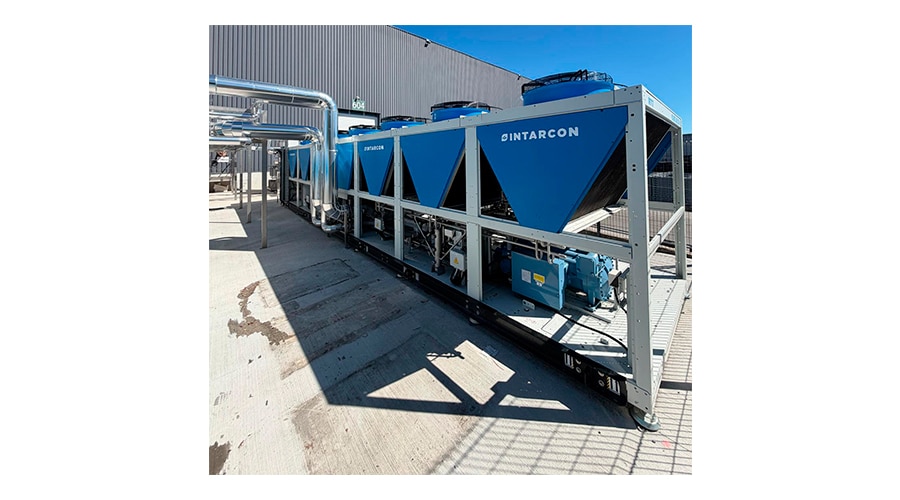
La instalación, ubicada en la región francesa de Rhône-Alpes, cuenta con dos unidades ammolite de media temperatura y alcanza una potencia frigorífica total de 1,36 MW, incorporando además recuperación de calor y monitorización energética.
INTARCON ha puesto en marcha dos unidades ammolite de media temperatura destinadas a un centro logístico situado en Rhône-Alpes, Francia. Los equipos suministrados alcanzan una potencia frigorífica conjunta de 1,36 MW y utilizan amoníaco (R717) como refrigerante.
Durante esta fase, el equipo técnico de INTARCON ha prestado asistencia al instalador en la puesta en marcha de los equipos, contribuyendo a verificar su correcto funcionamiento y su integración dentro de la instalación frigorífica.
La solución ha sido concebida para responder a las necesidades de una instalación industrial donde la fiabilidad, la continuidad de funcionamiento y la eficiencia energética constituyen factores fundamentales.
Refrigeración y logística: eficiencia y continuidad de servicio.
Los centros logísticos son instalaciones especialmente exigentes desde el punto de vista energético y operativo. La elevada actividad diaria, los amplios espacios de almacenamiento, los distintos regímenes de utilización y la necesidad de mantener unas condiciones de funcionamiento estables hacen que el diseño y la explotación de los sistemas de refrigeración tengan una incidencia directa sobre la eficiencia y disponibilidad de la instalación.
En este contexto, la refrigeración industrial debe abordarse no únicamente en términos de potencia frigorífica, sino desde una perspectiva global que contemple aspectos como la eficiencia a carga parcial, la regulación, la fiabilidad de los equipos, la recuperación de energía y el seguimiento del consumo eléctrico.
En instalaciones de estas dimensiones, cualquier mejora sobre le funcionamiento del sistema puede tener una repercusión significativa sobre el consumo energético global. Por ello, disponer de información detallada sobre el comportamiento de los equipos facilita la supervisión de la instalación y permite identificar oportunidades de optimización durante su vida útil.
Aprovechamiento energético mediante recuperación de calor.
Uno de los elementos destacados del proyecto es la incorporación de un sistema de recuperación de calor, que permite aprovechar parte de la energía generada durante el propio proceso frigorífico.
De esta forma, una energía que de otro modo sería evacuada puede ser reutilizada para atender otras demandas térmicas de la instalación cuando las condiciones de funcionamiento lo permiten, contribuyendo a mejorar el aprovechamiento energético global del centro.
Esta integración responde a una tendencia cada vez más relevante dentro de la refrigeración industrial: analizar el sistema frigorífico como parte del conjunto energético de la instalación y buscar sinergias entre las necesidades simultáneas de frío y calor.
Mayor conocimiento del comportamiento energético.
La instalación incorpora también un analizador de redes, destinado a obtener información sobre los principales parámetros eléctricos y energéticos asociados al funcionamiento de los equipos.
La disponibilidad de estos datos permite conocer con mayor precisión el comportamiento real de la instalación, realizar un seguimiento de sus consumos y disponer de una base objetiva para evaluar posteriormente medidas de mejora y optimización energética.
La combinación de equipos frigoríficos de alta capacidad, refrigerantes naturales, recuperación de energía y monitorización permite abordar este tipo de proyectos desde una perspectiva integral, en la que la generación de frío y la gestión eficiente de la energía forman parte de una misma estrategia.
Ammolite: refrigeración industrial con NH₃.
Las unidades suministradas pertenecen a la gama ammolite de INTARCON, desarrollada para aplicaciones de refrigeración industrial con amoníaco.
En este proyecto, las dos unidades de media temperatura proporcionan conjuntamente 1,36 MW de potencia frigorífica, ofreciendo una solución adaptada a las necesidades específicas del centro logístico.
El uso de R717 resulta especialmente adecuado en aplicaciones industriales de elevada potencia por sus propiedades termodinámicas y por tratarse de un refrigerante natural con GWP igual a 0 y ODP igual a 0.
Este proyecto refleja el papel de INTARCON como fabricante y socio tecnológico en instalaciones de refrigeración industrial, aportando equipos, ingeniería de producto y soporte técnico durante la puesta en marcha, en colaboración con las empresas instaladoras responsables de la ejecución de cada proyecto.


